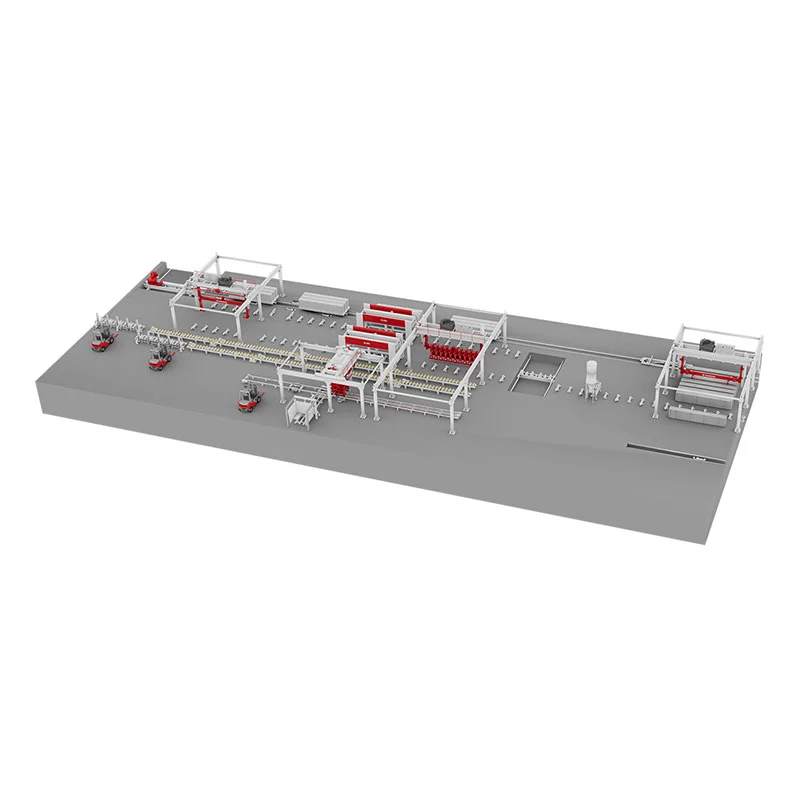
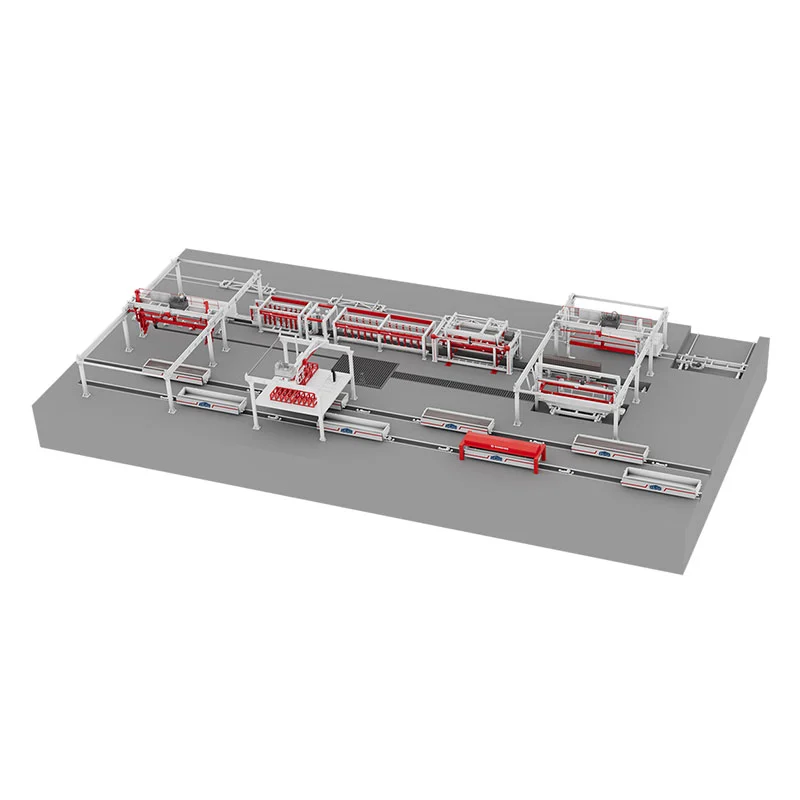
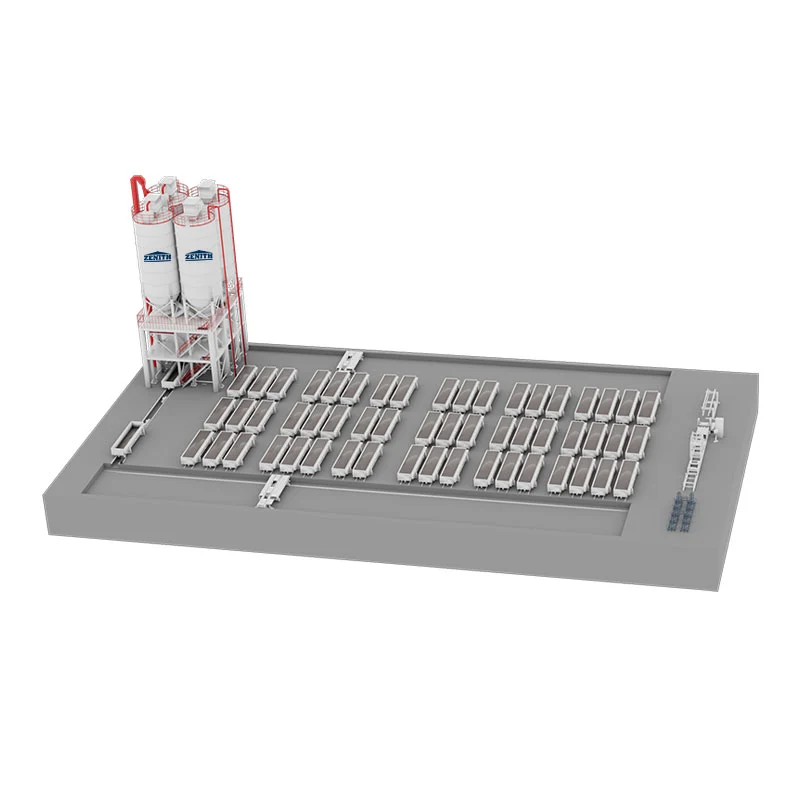
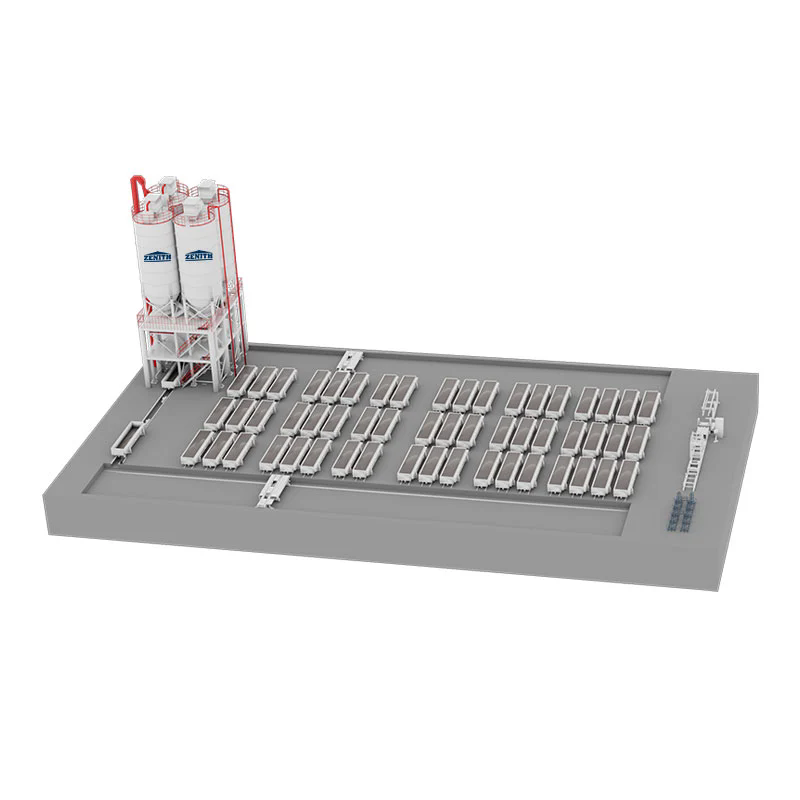
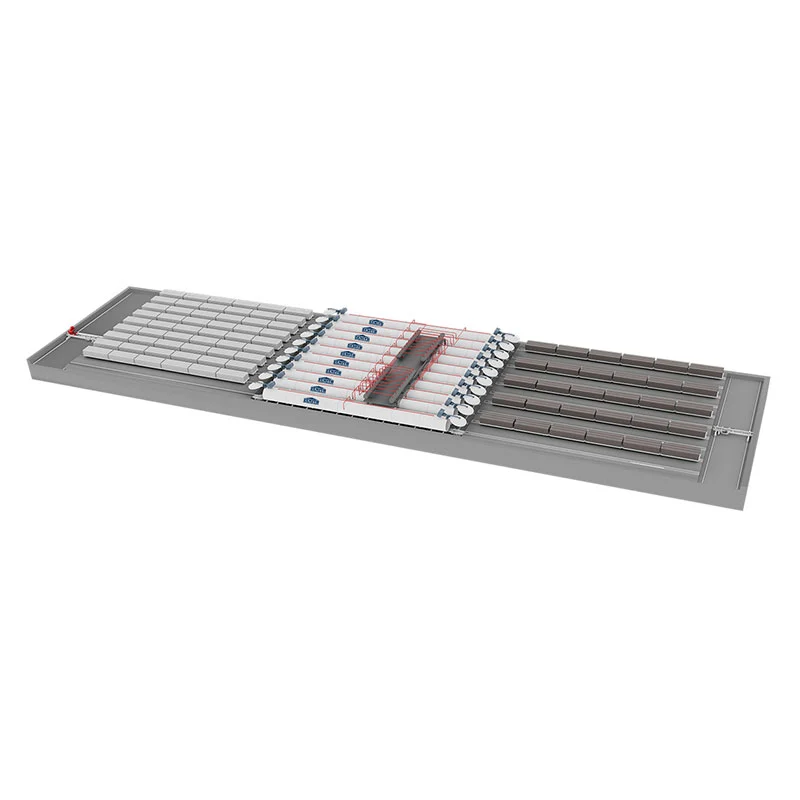
Во конкурентниот свет на производството на автоклавен газобетон (AAC), прецизноста, брзината и конзистентноста го дефинираат успехот. PLC системите се појавија како камен-темелник на модерната автоматизација, трансформирајќи го начинот на кој се произведуваат AAC листовите. Со интегрирање на програмабилни логички контролери воAAC листОпрема за производствена линија, производителите ги елиминираат рачните грешки, го намалуваат времето на застој и постигнуваат оптимизација на процесот во реално време. Нашата фабрика бележи зголемување од 40% во пропусната моќ и значителен пад на отпадот по усвојувањето на решенијата од Зенит управувани од PLC. Овие системи ги координираат сериите, мешањето, сечењето и стврднувањето со неспоредлива сигурност, осигурувајќи дека секој лист ги исполнува точните спецификации.
Без PLC, производството на AAC листови страда од неконзистентна густина, нерамномерно сечење и енергетска неефикасност. Напредната PLC интеграција на Zenith ја синхронизира секоја фаза од подготовка на кашеста маса до контрола на автоклав. Резултатот? Поголем принос, помали оперативни трошоци и беспрекорна приспособливост. Без разлика дали произведувате тенки листови или дебели панели, добро дизајнираниот PLC систем ја обезбедува основата на податоците за предвидливо одржување и обезбедување квалитет. Оваа статија објаснува како салатите го насочуваат производството на листови AAC, ги презентираат техничките параметри на нашата опрема и одговараат на најчестите прашања за автоматизацијата. Прочитајте за да откриете зошто нашата фабрика ја предводи индустријата во интелигентни AAC решенија.
Групирањето на суровините е основата на квалитетот на AAC. Дури и малите отстапувања во пропорциите на вар, цемент, песок или гипс доведуваат до структурна слабост или дефекти на површината. Традиционалното рачно множење се потпира на будноста на операторот, која е склона кон замор и грешки. Нашата фабрика го имплементираше Zenith-овиот PLC-контролиран систем за серии за автоматизирање на мерењето и дозирањето. PLC чита рецепти од централизирана база на податоци и ја прилагодува секоја компонента во реално време врз основа на содржината на влага и температурата. Ова ги елиминира претпоставките и гарантира дека секоја серија е во согласност со строгите толеранции.
Главните придобивки од сериите управувани од PLC вклучуваат:
Нашата опрема за линија за производство на листови AAC користи сензори со висока резолуција кои директно комуницираат со PLC преку индустриски етернет. Системот може да складира до 500 рецепти, а промената помеѓу рецептите трае помалку од две минути. Покрај тоа, PLC го означува секое отстапување кое надминува 0,5% и го паузира производството додека операторот не го прегледа алармот. Оваа проактивна контрола на квалитетот го намалува отпадот од суровини за 18% годишно, како што е потврдено во нашите фабрички ревизии. За производителите кои имаат за цел да размерат, сериите со PLC обезбедуваат секој AAC лист да одржува еднаква густина и цврстина на притисок. Без автоматизација, недоследностите на сериите каскадираат во подоцнежните фази, предизвикувајќи пукнатини во сечење или нерамномерно автоклавирање. Затоа, инвестирањето во серии подобрени со PLC не е опционално, туку суштинско за производство на премиум AAC листови.
Дополнително, PLC се интегрира со системите за планирање на ресурси на претпријатието (ERP), овозможувајќи им на нашите клиенти да ја следат потрошувачката на материјал од далечина. Контролните табли во реално време покажуваат статус на серија, графикони во тренд и предвидливи предупредувања за полнење на силоси. Ова ниво на увид им дава овластување на менаџерите на погоните да го оптимизираат залихата и да го намалат времето на застој. Накратко, PLC-системите го трансформираат пакетот од потенцијално тесно грло во рационализиран процес без грешки. Експертизата на Zenith за калибрирање на оптоварувачки ќелии и подесување на PID јамки гарантира дека нашите клиенти постигнуваат 99,8% прецизност на сериите секој ден.
По сериското производство, фазите на мешање и леење ја одредуваат хомогеноста и структурата на порите на кашеста маса. Неконзистентното мешање доведува до големи празнини, седиментација или слаба зелена сила. Системите PLC ја оркестрираат брзината, времетраењето и редоследот на миксерот, а исто така ја контролираат температурата на истурање и односот вода-цврсти. Нашата фабрика користи PLC на Zenith за управување со планетарните мешалки со погони со променлива фреквенција (VFD). PLC го забрзува мешањето за време на вградувањето на прав, а потоа ја намалува брзината за да се избегне заробување на воздухот. Температурните сензори внесуваат податоци до PLC, кој го прилагодува вбризгувањето на пареа за да одржува 40-45°C за оптимална реакција на алуминиумски прав.
Клучните оптимизации овозможени од PLC вклучуваат:
Нашата опрема за линија за производство на листови AAC има екран осетлив на допир HMI што прикажува криви на мешање и логови за леење. Операторите можат да изберат однапред дефинирани програми за различни густини на листови (300-800 kg/m³). PLC, исто така, имплементира безбедносни преклопувања: миксер не може да се испушти ако калапот не е правилно поставен, спречувајќи истурање. Еден од највредните аспекти е адаптивниот алгоритам кој ги компензира температурните варијации на состојката. На пример, ако цементот пристигне потопол од вообичаеното, PLC го намалува времето на мешање за да спречи предвремено зацврстување. Оваа динамична контрола осигурува дека кашеста маса рамномерно се крева, создавајќи AAC листови со фини, рамномерно распоредени пори. Нашите клиенти известуваат за 25% намалување на отфрлените листови по префрлување на мешање управувано со PLC. Понатаму, системот го евидентира секој циклус на кастинг, овозможувајќи анализа на основната причина за какви било аномалии. Со намалување на човечката интервенција, PLC ги елиминира варијациите предизвикани од промените на смената или нивоата на вештини на операторот. За производствени линии со голем волумен, оваа конзистентност директно се преведува во пониски производствени трошоци и поголемо задоволство на клиентите. Тимот за пуштање во работа на Zenith гарантира дека секоја програма за PLC е прилагодена на вашите специфични суровини и климатски услови, максимизирајќи ја ефикасноста од првиот ден.
Сечењето зелени AAC колачи на прецизни листови и потоа нивното автоклавирање бара синхронизација низ повеќе оски. Секое неусогласеност за време на сечењето предизвикува кинење на рабовите или димензионални грешки, додека несоодветното стврднување доведува до нецелосно формирање на тоберморит. PLC системите го координираат напнатоста на жицата за сечење, брзината на рамката за сечење и рампите за температура/притисок на автоклавот. Нашата фабрика користи Zenith's PLC за управување со машини за сечење жица со апсолутни шифри. PLC гарантира дека рамката за сечење се движи со 0,5-2 m/min во зависност од густината на колачот, спречувајќи кршење на жицата или влечење на површината. Истовремено, PLC го прилагодува напнатоста на жицата преку пневматски регулатори со затворена јамка, постигнувајќи толеранции на сечење од ±1 mm на должината и ширината на листот.
За време на автоклавирањето, PLC извршува претходно дефиниран циклус на стврднување со повеќе фази: предвакуум, загревање, постојан притисок и ладење. Ги следи предавателите на притисок и термопаровите во реално време, модулирајќи ги вентилите за пареа за да ја следат идеалната брзина на рампата. Ако притисокот ја надмине поставената точка, PLC постепено ги отвора издувните вентили за да избегне термички шок. Оваа прецизна контрола го максимизира формирањето на кристални CSH фази, зголемувајќи ја јачината на листот до 4-6 MPa според стандардите ASTM. Нашата опрема на линијата за производство на листови AAC, исто така, вклучува и безбедносни отстапки: ако некоја врата од автоклавот е незапечатена, PLC го заклучува циклусот и автоматски го испушта притисокот. Податоците од секоја серија на автоклав се чуваат за потребите на сертификација и гаранција.
Дополнителни придобивки од сечењето и стврднувањето контролирано со PLC:
Нашата фабрика има документирано дека интеграцијата на PLC го намалува отфрлањето на сечење од 5% на под 1%. Покрај тоа, постојаното стврднување ги елиминира меките точки и пукањето, зголемувајќи го капацитетот за држење на ноктите и топлинската изолација на листот. За производителите кои произведуваат армирани AAC листови, PLC го контролира и поставувањето на кафезите од челична мрежа пред лиење, обезбедувајќи тие да останат центрирани по сечењето. Без таква автоматизација, рачното ракување често го отстранува арматурата, што доведува до дефект на структурата. Затоа, PLC се неопходни за производство на висококвалитетни AAC листови кои ги задоволуваат современите градежни барања. Зенит обезбедува целосна обука за програмирање на PLC и решавање проблеми, овластувајќи го вашиот тим да одржува врвни перформанси.
При изборот на опрема за производна линија AAC лист, купувачите мора да ги оценат клучните индикатори за перформанси кои директно влијаат на излезот, квалитетот и оперативните трошоци. Подолу е детална табела со спецификации од интегрираните системи на Zenith со PLC, врз основа на податоците од нашите фабрички инсталации ширум светот. Овие параметри покажуваат како PLC контролата овозможува прецизно регулирање на секоја производна фаза.
| Параметар | Опсег на вредности | Функција за контрола на PLC |
| Точност на серии (по компонента) | ±0,2% до ±0,5% | Мерење со затворена јамка со автоматска корекција на тара |
| Брзина на мешање (променлива) | 0-1500 вртежи во минута | Профили за брзина со VFD контролирани, специфични за рецепти |
| Време на лиење по калап | 45-90 секунди | Секвенцијална логика со проверки на заклучување |
| Толеранција на сечење (должина/ширина/висина) | ± 1 mm до ± 1,5 mm | Серво позиционирање и регулација на затегнатоста на жицата |
| Опсег на притисок во автоклав | 0,8-1,2 MPa | PID јамки со програмирање рампа/натопување |
| Температурен опсег на автоклав | 180°C - 200°C | Повратни информации за повеќезонски термоспој |
| Време на циклус (серија до готов лист) | 8-12 часа (вклучувајќи стврднување) | Распоред на производство интегриран во PLC |
| Потрошувачка на енергија по m³ | 35-45 kWh | Контрола на пареа и мотор врз основа на побарувачка |
| Време на циклус на скенирање на PLC | < 10 ms | Ажурирање на В/И во реално време и ракување со алармот |
| Задржување податоци | 5 години на локална SD картичка | Евиденција на настани и резервна копија на рецепти |
Нашата фабрика ги рафинира овие параметри во текот на две децении, осигурувајќи дека опремата за производствена линија на листови AAC на Zenith испорачува конзистентно производство до 300.000 m³ годишно по линија. Способноста на PLC да ги евидентира трендовите и да генерира извештаи за смени им помага на нашите клиенти да исполнат строги сертификати за квалитет како EN 12602 или ASTM C1693. Понатаму, далечинскиот пристап преку безбедна VPN му овозможува на тимот за поддршка на Zenith да ги дијагностицира проблемите веднаш, намалувајќи го средното време за поправка. Кога ја споредувате опремата, фокусирајте се на прецизноста на сериите и контролата на стврднување - тие имаат најголемо влијание врз јачината на листот и стабилноста на димензиите. Со автоматизација на PLC, нашите клиенти постигнуваат периоди на враќање помали од 18 месеци благодарение на намалениот отпад и трошоците за работна сила. Контактирајте со нас за да видите како овие параметри може да се прилагодат за вашите суровини и производствени цели.
PLC системите се нервниот центар на модерното производство на AAC листови, трансформирајќи ја секоја фаза од сериско производство до автоклавирање. Тие ги елиминираат човечките грешки, обезбедуваат прилагодувања во реално време и обезбедуваат неспоредлива конзистентност. Нашата фабрика е интегриранаЗенитPLC решенијата на PLC во опремата за производна линија на AAC листови ширум светот, постигнувајќи повисоки приноси и пониски оперативни трошоци. Клучни средства за носење: Серијата контролирана од PLC обезбедува ±0,2% точност; мешањето и леењето стануваат приспособливи на варијациите на суровините; толеранциите на сечење се намалуваат на ± 1 mm; а автоклавните циклуси ги следат идеалните профили на притисок-температура. Табелата со технички параметри погоре ги прикажува мерливите придобивки од автоматизацијата. Со усвојување на опрема управувана од PLC, производителите го намалуваат отпадот до 25%, потрошувачката на енергија за 12%, а отфрлањето за над 80%. Во индустрија каде што маржите зависат од ефикасноста, PLC не се луксуз, туку неопходност. За да останете конкурентни, инвестирајте во интелигентни системи кои се размеруваат со вашиот бизнис.
Која е најкритичната фаза на производство каде што PLC ги спречуваат дефектите на листовите AAC?
Најкритичната фаза е сериското производство на суровината, бидејќи дури и малите отстапувања во пропорциите на вар или цемент ја менуваат конечната густина и цврстина на AAC. Салатите користат оптоварувачки ќелии и мерачи на проток за да ја приспособат секоја компонента во реално време, со типична точност од ±0,2%. Нашата фабрика откри дека рачното серио предизвикува 12% од листовите да паднат во тестовите за компресија, додека пакувањето со PLC го намали тоа на под 0,5%. Без прецизно препарирање, последователното мешање, сечење и стврднување не може да ги компензираат основните грешки. Затоа, PLC системите директно се справуваат со основната причина за многу проблеми со квалитетот.
Дали PLC системите можат да ја намалат потрошувачката на енергија при автоклавирање на листови AAC?
Да, значително. Саладин имплементира контрола на рампата/киснење и модулација на пареа базирана на побарувачка, спречувајќи го енергетскиот отпад од надминување на температурата или притисокот. Во Zenith's AAC Sheet Production Line Equipment, PLC ја намалува употребата на енергија од автоклав за 12-15% со усогласување на протокот на пареа со прецизната стапка на апсорпција на топлина на колачите. Дополнително, PLC може да закаже циклуси на автоклав за време на часови без шпиц на електрична енергија и да ја врати топлината од кондензатот. Нашите клиенти известуваат дека заштедуваат над 30.000 kWh годишно по автоклав. Без оптимизација на PLC, рачната контрола на вентилот често доведува до скокови на притисокот и непотребно проветрување, зголемувајќи ги сметките за гориво до 20%.
Како интеграцијата на PLC ја подобрува ефикасноста на промената помеѓу различни големини на листови со AAC?
Системите за PLC складираат повеќе рецепти за сечење и автоматски ги менуваат жиците или рамки за сечење преку серво погони. Наместо рачно прилагодување на 20+ жици за сечење (што трае 2-3 часа и воведува грешки), операторите едноставно ги избираат новите димензии на листот на HMI. PLC ја поместува секоја жица во програмираната позиција во рок од 5 минути, со повторливост од ±0,2 mm. Нашата фабрика го користи управувањето со рецепти на Zenith за да се справи со големини од 600x2000 mm до 1200x6000 mm. Оваа агилност им овозможува на производителите да одговорат на сопствените нарачки без долги прекини. Спротивно на тоа, рачното менување често резултира со погрешно кроење и потрошени колачи за време на пробните работи.
Кои карактеристики за предвидливо одржување нудат Саладин за опремата за производна линија AAC листови?
Саладин уредите постојано ги следат вибрациите, тековното влечење, времето на циклусот и температурата на клучните компоненти како миксери, секачи за жици и врати од автоклав. Кога параметарот се движи надвор од нормалниот опсег (на пр., струјата на моторот на миксер се зголемува за 10% над основната линија), PLC генерира предупредување пред да се случи дефект. Нашата фабрика го интегрираше дијагностичкиот софтвер на Zenith кој го пресметува преостанатиот корисен век за сечење жици и заптивки за автоклав. Овој предвидувачки пристап ги намалува непланираните застанувања за 70% и го продолжува животниот век на опремата за 25%. Без такви карактеристики, производителите се потпираат на реактивно одржување, што доведува до скапи запирања на производството и безбедносни ризици.
Дали е можно далечинско следење и решавање проблеми со AAC линиите контролирани од PLC?
Апсолутно. Современите PLC вклучуваат индустриски Ethernet порти и безбедни VPN способности, што им овозможува на инженерите на Zenith далечински пристап до контролниот систем од каде било. Можеме да ги прегледаме податоците во живо, да ги прилагодиме параметрите на PID или да прикачуваме нов фирмвер без да патуваме до локацијата. Нашата фабрика поддржува далечинска дијагностика за 90% од вообичаените проблеми, намалувајќи го средното време за поправка од 48 часа на 4 часа. PLC, исто така, испраќа автоматски предупредувања за е-пошта или СМС за аларми како низок притисок или отстапување на серија. Ова поврзување обезбедува минимално застој и стручна поддршка на вашите прсти. За постројки на оддалечени локации, далечинскиот пристап е менувач на играта за одржување на високо време на работа.
Направете го следниот чекор кон целосно автоматизирано, високоефикасно производство. Опремата за производствена линија за производство на листови AAC на Zenith во PLC им помогна на преку 200 фабрики ширум светот да го намалат отпадот, да ги намалат трошоците за енергија и да произведат супериорни листови.Контактирајте го нашиот инженерски тим денесза бесплатна консултација и приспособена анализа на рентабилност. Дозволете ни да ви покажеме како експертизата на нашата фабрика може да стане ваша конкурентна предност.